工业模具清洗与产品除砂技术 压铸、铸造、锻造及印刷模具的全面解决方案
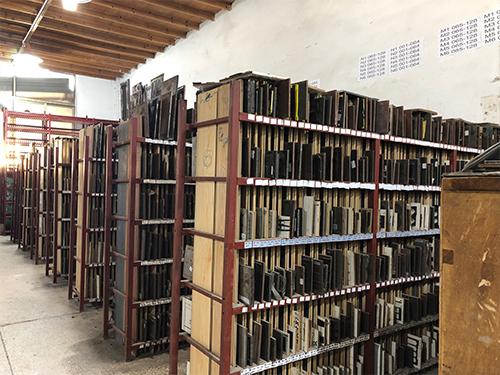
在制造业中,模具被誉为“工业之母”,其表面状态直接影响产品的质量、生产效率以及模具寿命。压铸、铸造、锻造模具在高温、高压及腐蚀性环境下工作,表面不可避免地会积聚脱模剂残留、金属碎屑、积碳和氧化物;而印刷模具则易沾染油墨、纸张粉尘和化学涂层。与此从模具中取出的产品常带有飞边、毛刺和砂粒,需要高效除砂和清洁。本文将系统探讨针对不同模具的清洗需求以及产品除砂技术,涵盖化学、物理及综合方法,为工业清洗提供实用参考。
一、压铸模具清洗
压铸模具长期接触熔融金属(如铝、锌、镁合金)和脱模剂,表面易形成顽固的积碳层和金属粘附。这些污垢会降低模具导热性,导致铸件表面缺陷,甚至造成模具龟裂。常用的清洗方法包括:
- 化学清洗:使用碱性或溶剂型清洗剂浸泡或喷淋,可溶解有机脱模剂残留,但需注意对模具钢的腐蚀性。
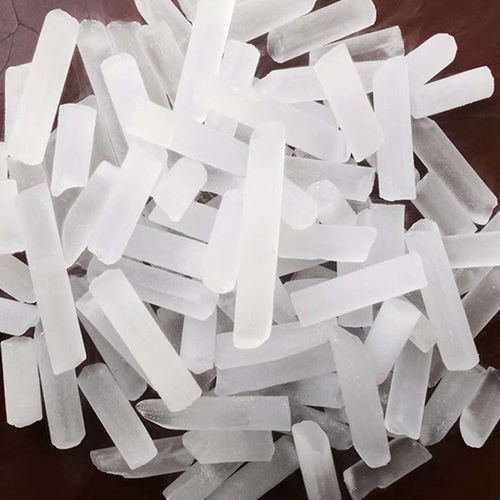
- 干冰清洗:利用干冰颗粒的低温脆化和高速冲击,在线清除积碳,不损伤模具,且无二次污染,适合自动化生产线。
- 激光清洗:通过高能激光束烧蚀表面污层,精度高,适合精密压铸模具的局部清洁,但设备成本较高。
- 超声波清洗:适用于小型或复杂结构的压铸模具,利用空化效应剥离污垢,常配合专用清洗液使用。
二、铸造模具清洗
铸造模具(砂型铸造、金属型铸造等)常接触型砂、粘结剂和涂料。砂型铸造模具的清洗重点在于去除残留砂粒和涂料;金属型模具则需清除积碳和氧化皮。推荐方案:
- 高压水射流:适用于去除砂粒和松散污垢,可调节压力避免损伤模具表面。
- 喷砂清理:使用玻璃微珠或塑料磨料,轻柔去除残留物,但需控制喷砂参数以防模具变形。
- 化学浸泡:针对粘结剂和涂料,选用碱性或乳化型清洗剂,加热浸泡可提高效率,之后需充分漂洗防锈。
三、锻造模具清洗
锻造模具在高温冲击下,表面会形成氧化皮、石墨润滑剂残留和金属粘着层。这些污垢影响锻件尺寸精度和模具寿命。有效的清洗手段:
- 熔盐清洗:将模具浸入高温熔盐中,通过化学反应剥离氧化皮,适合大批量、重油污模具,但需严格安全防护。
- 电解清洗:在碱性电解液中,利用电极反应产生气泡去除污物不仅高效,还能轻微抛光模具表面。
- 机械打磨:对于局部厚氧化皮,可采用砂带或砂轮打磨,但需谨慎避免损伤模具几何形状。
- 干冰清洗:无磨损、无残留,特别适合在线清洗大型锻造模具,减少停机时间。
四、印刷模具清洗
印刷模具(如凹版、柔版、丝网版)表面残留油墨、纸张粉尘和化学涂层,清洗不彻底会导致印刷品出现脏点、糊版。清洗要求温和且彻底,避免损坏网点和感光层。常用方法:
- 溶剂清洗:根据油墨类型选择酯类、醇类或石油系溶剂,配合无纺布擦拭或喷淋,注意防火防爆。
- 超声波清洗:对精密网纹辊和复杂版辊,超声波配合环保清洗剂可深入网穴清除干固油墨,效果显著。
- 干冰清洗:可在线清除油墨积垢,无磨损,不损伤版辊镀层,尤其适合高速印刷线。
- 激光清洗:用于高端印刷模具的精细清洗,可逐点去除污渍,不伤基底,但效率相对较低。
五、产品除砂与去毛刺功能
压铸、铸造和锻造产品在脱模后往往带有砂粒、飞边和毛刺,需要专门的除砂和去毛刺工艺:
- 振动研磨:将产品与磨料放入振动研磨机,通过三维振动去除毛刺和砂粒,适合中小型零件批量处理。
- 喷砂/抛丸:利用高速砂粒或钢丸冲击产品表面,清除残留砂和氧化皮,同时获得均匀粗糙度。
- 高压水除砂:针对复杂内腔的铸件,使用高压水射流(可达3000 bar)可有效清除芯砂,且环保。
- 机械手打磨:集成力控的机器人打磨系统,可精确去除铸锻件飞边,提高一致性。
- 化学除砂:对于易损件,可采用化学浸泡软化砂粒后再冲洗,但需处理废液。
六、综合清洗方案与趋势
现代制造业趋向于集成化、环保化和自动化清洗。例如,将干冰清洗、超声波清洗和机器人技术结合,实现模具在线清洗与产品除砂的无缝衔接。环保法规推动水基清洗剂、生物降解溶剂和闭合循环系统的发展。未来的清洗技术将更加注重节能降耗、零排放和智能制造数据监控。
****
模具清洗和产品除砂是保障产品质量、延长模具寿命的关键环节。针对压铸、铸造、锻造及印刷模具的不同特性,选择适用的清洗方法并整合除砂工艺,能够显著提升生产效率和经济效益。企业应根据自身工况、成本及环保要求,制定合理的清洗维护计划,从而在激烈的市场竞争中保持优势。
如若转载,请注明出处:http://www.zx-padprinting.com/product/53.html
更新时间:2026-10-22 01:24:03